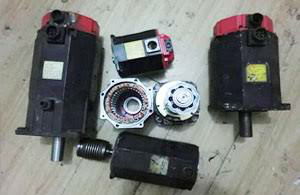
在连续CNC加工中心保持紧密的运动同步,需要致动电机和反馈放大器均具备不妥协的稳定性。采取策略性的直流(DC)伺服电机维修以及精确的发那科(FANUC)伺服驱动器维修,可以在热击穿导致关键生产机械停机之前,解决系统性的运动退化、伺服滞后和轴定位失控问题。当工业龙门架遇到严重的电流不平衡、碳刷组件退化或光通信线路故障时,执行标准化的技术检修可以防止灾难性的工具碰撞,并延长硬件的使用寿命。
不规范的维修尝试往往会忽略反馈回路或机械编码器连杆内信号衰减的根本原因。坚持结构化、可衡量的服务方法,既能保护高价值的主轴和轴驱动器,又能确保完全符合包括IEC 61800-5-1、ISO 13849-1和CE指令在内的国际自动化标准。
技术诊断:故障分析与根本原因
PWM电流环过流及IGBT短路 [典型情况]
故障代码:SV0401 (V_READY关闭),报警414 (轴伺服报警 / 数字伺服系统错误)。
症状:伺服放大器在紧急停止复位或初始运动指令时立即跳闸,并在单数字LED段上显示数值状态码。
根本原因:内部IGBT功率模块的热疲劳或介电击穿、制动晶体管短路,或高侧栅极驱动光耦信号退化。
解决方案:需送修。涉及功率桥拆焊、栅极驱动电路板走线更换,以及完整的静态二极管/IGBT结测试。
直流(DC)电机换向器磨损及闪络短路 [典型情况]
故障代码:SV0430 (伺服电机过热),SV0440 (速度差错误)。
症状:电机外壳端口有过多的碳粉积聚、可见的蓝色电弧闪烁,以及速度斜坡期间剧烈的轴抖动。
根本原因:碳刷磨损超过临界限值、铜换向片之间存在导电碳沉积桥,或碳刷弹簧张力不足导致接触回弹。
解决方案:需送修。要求在精密车床上进行换向器切削、更换碳刷架、云母绝缘槽清理以及碳刷研磨。
绝对值串行脉冲编码器光学退化 [不常见]
故障代码:SV0368 (串行脉冲编码器通信错误),SV0385 (串行脉冲编码器数据错误)。
症状:工作站电源循环期间绝对位置丢失、高速快速移动期间通信间歇性中断,或轴立即断开连接。
根本原因:由于长期环境热量导致内部发光二极管(LED)强度退化、内部光学盘表面起雾,或柔性印刷电路(FPC)微裂纹。
解决方案:需送修。要求在洁净室进行光学对准、串行通信信号强度验证,以及精密零点轴参数恢复。
直流(DC)母线过压及再生放电失败 [不常见]
故障代码:SV0410 (停止时超差),报警12 (直流母线过流/过压)。
症状:放大器故障仅在重型垂直轴快速减速或紧急停止阶段触发。
根本原因:内部放电电阻断路、控制板电压检测电路故障,或再生控制回路内的光耦处于开路状态。
解决方案:远程辅助或需送修。外部放电电阻的完整性可通过远程指导在现场测试,但内部板级电压检测电路的维修需要台架服务。
维修策略分析:服务途径评估
OEM原厂服务
服务渠道:直接将设备提交至原始设备制造商(OEM)服务中心。
核心优缺点:提供原厂认证组件和原始固件更新。然而,周转时间通常长达5–8周,服务费用往往达到整机更换成本的65%,且旧款直流(DC)系列组件通常被列为停产并不再提供服务。
比较评估:工程有效性高,但因严重的前置时间延迟和高昂成本,不适合紧急生产恢复。
北京众平科技授权渠道及资源网络
服务渠道:通过北京众平科技提供服务,利用OEM组件渠道、专业台架测试设施以及板级修复工程师。
核心优缺点:提供24至48小时的紧急台架快速周转,拥有大量已停产的IGBT功率模块、碳刷和脉冲编码器库存,并保留定制机器参数表。在提供严格负载台架验证和完整保修保护的同时,显著节省成本。
比较评估:为活跃的CNC制造工厂提供了周转速度、组件可及性和成本控制之间的最佳平衡。
非授权本地维修车间
服务渠道:缺乏专业发那科(FANUC) CNC通信测试台的独立本地通用电子维修店。
核心优缺点:提供较低的初始诊断报价和快速的本地取件。然而,技术人员通常缺乏串行脉冲编码器通信测试仪器,使用不当的碳刷等级,或使用非额定IGBT模块,导致驱动器反复跳闸或伺服失控。
比较评估:运营故障风险高;短期财务节省被连接的CNC主板的二次组件损坏的高昂代价所抵消。
标准化工业维修工作流
1、静态初始诊断与隔离(持续时间:1–2小时):
汇流排目视检查、静态二极管/IGBT桥测量、碳刷长度验证,以及在1000V DC下的电机绕组绝缘电阻检查。
2、板级组件与信号分析(持续时间:2–3小时):
提取驱动控制板检查电源轨稳定性、使用数字存储示波器检查门控信号以及光学接收器完整性。
3、机械修复与换向器保养(持续时间:3–5小时):
在专用车床上对直流(DC)电机换向器进行精密车削、清理云母绝缘间隙、安装新的匹配碳刷,并使用非导电溶剂清洁内部壳体。
4、功率模块检修与热接口刷新(持续时间:2–4小时):
更换损坏的IGBT功率桥、更换栅极驱动光耦、刷新散热片上的导热膏,并更换老化的电解滤波电容。
5、反馈同步与台架测试集成(持续时间:2小时):
将修复后的驱动器和电机连接到专用CNC测试台。北京众平科技的技术人员将串行脉冲编码器通信协议与模拟CNC控制指令对齐,以验证零点偏移稳定性。
6、全动态闭环负载测试(持续时间:4–6小时):
在全连续负载和快速加减速循环下运行电机-驱动器组合,记录动态速度环响应、温度稳定性和纹波电流。
工业案例研究:高精度模具加工生产线
地点:日本名古屋。
行业部门:精密汽车注塑模具制造。
故障背景:一台重型CNC加工中心的主轮廓轴突然出现SV0414和SV0368报警,中断了高价值的模具精加工循环,并面临超过80,000美元的工件报废损失风险。
紧急响应:当地工程团队在现场进行了即时示波器跟踪分析,排查出伺服驱动器内部的IGBT栅极故障以及直流(DC)电机换向器上的碳粉污染。设备通过紧急运输送往进行台架检修。
解决方案与量化影响:技术人员在22小时内完成了板级驱动栅极电路维修、更换了IGBT功率模块、车削了电机换向器并更换了碳刷组。系统在38小时内完成重新安装、参数检查并恢复生产,消除了重大的生产积压损失。
常见问题解答 (FAQ)
Q1:发那科(FANUC)伺服驱动器和直流(DC)电机维修的平均价格范围是多少?
A:维修成本通常为新设备更换价格的20%至35%。最终报价取决于功率额定值、IGBT模块损坏程度和脉冲编码器状况;联系北京众平科技进行初步诊断测试后,将提供准确报价。
Q2:在直流(DC)伺服电机维护期间,是否有必要同时更换碳刷并车削换向器?
A:是的,在不平整或有凹坑的换向器上安装新碳刷会导致碳刷快速磨损、严重火花和电流分配不均。精密车床车削和云母槽清理对于建立完全电气接触并防止过早闪络至关重要。
Q3:紧急伺服驱动器台架维修的典型周转时间是多少?
A:标准车间维修需要3至5个工作日,而加急紧急服务可在24至48小时内实现全面周转。前置时间取决于特定功率模块的可用性和闭环测试持续时间。
Q4:为什么在没有进行板级驱动器维修的情况下更换IGBT模块后,伺服驱动器会立即出现过流跳闸?
A:损坏的IGBT经常会向高侧栅极驱动电路发送高压反向浪涌,从而损坏光耦和栅极电阻。在未更换损坏驱动组件的情况下安装新IGBT,会导致立即出现栅极偏置故障并使功率模块再次短路。
Q5:维修后的发那科(FANUC)伺服驱动器组件提供多长时间的保修范围?
A:针对更换的功率模块、控制板和电机组件,标准保修范围为6至12个月。商业保修条款符合工业标准;详细条款可直接与北京众平科技确认。
Q6:退化的脉冲编码器电缆会导致驱动器出现间歇性通信报警代码吗?
A:是的,脉冲编码器电缆中的屏蔽层开裂、连接器引脚松动或高电阻焊点会引入信号噪声,从而触发串行通信丢失报警。在弯曲状态下测试电缆连通性并验证屏蔽层接地是至关重要的诊断步骤。
 +86 010-64225983
 +8613811814778

 北京市朝阳区崔各庄香江北路丽苑小区26栋